全国咨询热线:
159-1810-3916
全国咨询热线:
159-1810-3916

广东正州环保科技股份有限公司
手机:159-1810-3916
邮箱:fszzhb88@163.com
地址:佛山市南海区丹灶镇南海国家生态工业示范园区意合路6号之六
网址 : www.zzhb88.com
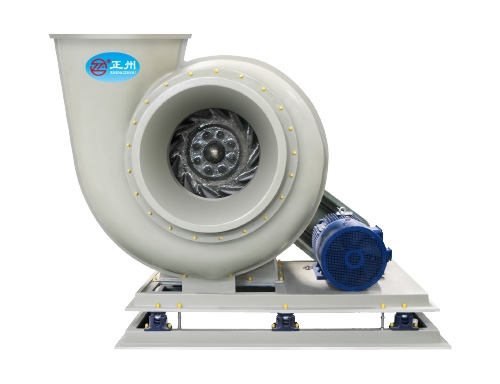
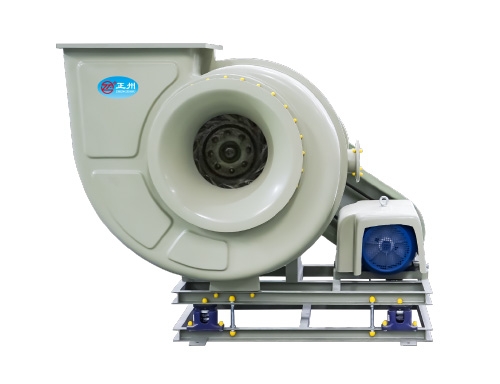
玻璃钢风机机壳的现场修补,难点不在操作本身,而在于修补层与母材之间能否形成真正可靠的二次结合。机壳在运行中承受的是持续振动、气流冲刷以及腐蚀性介质的联合作用,裂纹一旦出现,简单的树脂涂抹几乎注定在短期内复裂。要让修补区域恢复足够的结构强度与密封性能,树脂选型与层铺工艺必须作为一套相互约束的技术决策来对待,而非各自独立的选择题。
树脂选型的重要原则是与母材体系相容。玻璃钢风机机壳常见的不饱和聚酯、乙烯基酯或环氧基体,对修补树脂的化学匹配性有明确要求。乙烯基酯树脂不能用在环氧基材上,反之亦然。若选错体系,树脂与母材之间无法形成有效的化学键合或充分的机械互锁,界面层会在温度变化或振动中先失效。对于化工环境中的风机机壳,腐蚀介质是另一个决定性变量。乙烯基酯树脂在耐化学腐蚀与耐水渗透方面表现突出,常被用于腐蚀性槽体与管道的修补。若机壳原材质为乙烯基酯,修补时沿用同体系树脂是稳妥的路径;若原材质为不饱和聚酯而工况存在酸碱侵蚀,在确认相容性的前提下选用耐蚀型乙烯基酯作为修补层,可以在不更换母材的情况下提升修补区域的耐蚀等级。环氧树脂的优势则在于对固化后层压板的二次粘结强度更高,适合以结构恢复为重要目标的裂纹修补。现场决策时,应以原机壳的树脂类型为基准,结合介质腐蚀性做有限度的调整,而非单纯追求某一项性能指标的更高值。
层铺工艺的核心逻辑,在于通过打磨与逐层铺设把修补区域的应力传递路径重新建立起来。裂纹处理的初步不是涂树脂,而是开槽。沿裂纹走向打磨出V型坡口,深度至少达到壁厚的三分之二,坡口两侧向外延伸足够的宽度以形成平缓过渡面。这一步的意义常被低估:若仅在裂纹表面覆盖树脂,修补层与母材的接触面积有限,受力时裂纹尖端会产生应力集中,修补材料很快被重新撕开。V型槽将裂纹转化为一个可被树脂和纤维填充的几何空间,后续层铺的增强材料才能嵌入母材厚度之内,形成搭接而非贴附。

打磨完成后,清洁与干燥的严格程度直接决定粘结强度。打磨粉尘、油污以及腐蚀残留必须用丙酮或无水酒精彻底清除,待表面完全干燥后方可施工。现场修补中常见的隐性失败因素,是母材内部吸收了水分而未察觉,树脂涂布后水汽在界面处形成弱边界层,固化后的修补层看似完整,实则粘结力已大打折扣。若机壳所处环境湿度较高或刚停机不久,打磨后适当延长干燥时间或用热风辅助除湿,比赶工期更为必要。
层铺的顺序与每层材料的裁剪需要对应V型槽的几何形状。首层增强材料按槽底尺寸裁剪,逐层向外扩大,每层边缘与上一层错开,使形成的修补层在厚度方向上呈现阶梯式过渡而非突变的截面。短切毡与方格布交替铺设是风机机壳修补中较为实用的组合:短切毡浸润性好、能填充不规则表面,方格布提供面内强度。每铺一层,树脂必须充分浸透纤维,用滚筒或刮板反复滚压排出气泡。气泡是层铺工艺顽固的敌人,夹在层间的气泡不仅削弱强度,更会成为腐蚀介质渗透的通道。逐层施工时,室温下每层间隔不宜短于半小时,让树脂适度凝胶后再承托下一层,避免整体滑移。
固化与后处理往往决定修补的服役表现。常温固化二十四小时仅达到可打磨状态,并不意味着修补层已具备承受风机振动与温度波动的能力。若条件允许,适当延长养护时间或在修补区域施加温和加热,有助于树脂固化度进一步提升。打磨平整后,修补区域表面应恢复至与原机壳相近的粗糙度与轮廓,减少气流冲刷时的局部扰动。对于腐蚀环境中的风机,修补层外侧再涂覆一至两道耐蚀面胶,把树脂与纤维的界面封护起来,可以延缓介质从边缘向层间的渗透。
现场修补终究无法完全复现工厂层压条件下的纤维含量与固化质量,因此修补后的区域在风机运行初期的状态监测值得投入注意力。振动特性是否在修补前后发生可察觉的变化、修补边缘有无发白或微裂纹萌生,这些都是判断层铺工艺是否真正生效的早期信号。树脂选型对了,层铺做扎实了,玻璃钢风机机壳的现场修补完全可以支撑相当长的剩余服役周期;反之,任何一环的将就,都会在振动与腐蚀的持续作用下被迅速放大。